不锈钢餐具产品中心:餐勺与餐叉的规格选型及表面处理工艺解析
在餐饮后厨与家庭餐桌场景中,不锈钢餐具的选型失误往往带来连锁问题:餐勺边缘过薄导致变形、餐叉齿距不合理影响取食效率、表面处理不当引发早期锈蚀。武汉市筷子科技有限公司在服务餐饮客户与零售渠道的过程中发现,规格与工艺的匹配度直接决定了产品的使用寿命与用户体验。本文从材质牌号、尺寸规格、表面处理三个维度展开,为采购与产品开发人员提供可落地的参考。
一、餐勺与餐叉的规格选型逻辑
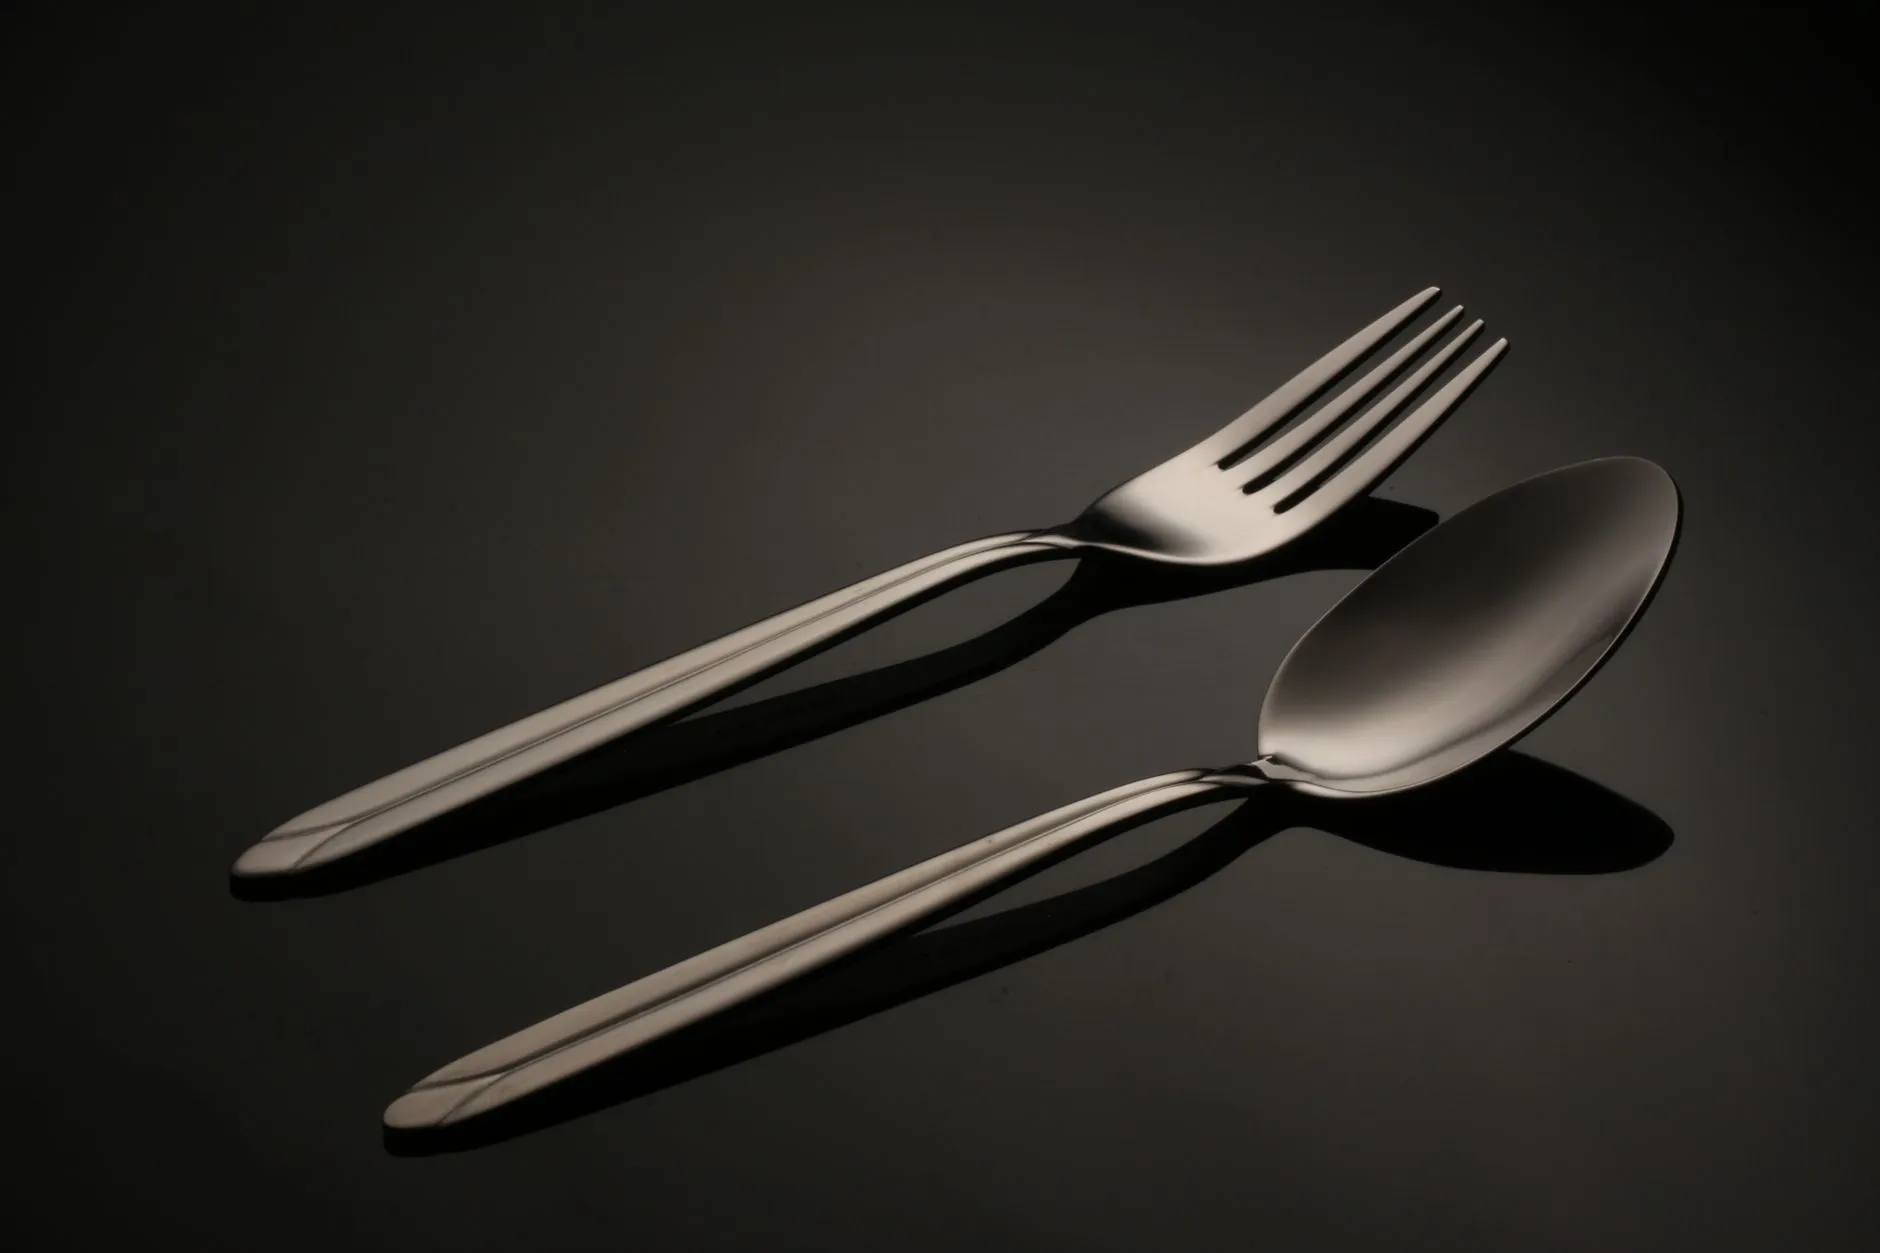
不锈钢餐勺的选型核心在于厚度与弧度的平衡。行业常用基材为304(06Cr19Ni10)与430(10Cr17)两种:304耐蚀性优异,适合接触酸性汤汁的场景;430成本更低,磁性强,多用于快消类产品。餐勺坯料厚度建议不低于1.2mm,主餐勺(table spoon)容量约15ml,甜品勺(dessert spoon)约7ml,过薄的勺体在长期使用中易出现勺头下垂。
餐叉的选型则需关注齿数与齿距。正餐叉通常为四齿,齿距控制在4.5–5.5mm之间,齿尖圆角半径不小于0.3mm,既保证穿刺力又降低入口划伤风险。西餐叉与中式分餐叉在齿长上存在差异,前者齿长普遍在28–32mm,后者可缩短至22mm左右。值得留意的是,不少餐饮客户在配套采购时会将不锈钢餐具与合金筷子、竹木筷子组合成套餐,此时需统一手柄线径与视觉风格,避免混搭造成的品牌感割裂。
二、表面处理工艺的技术差异
表面处理是决定餐勺、餐叉观感与耐蚀性的关键工序。常见工艺路线包括机械抛光、电解抛光与拉丝处理,三者在成本与效果上差异明显:
- 机械抛光:通过多道砂轮与布轮打磨,可获得镜面效果,但存在方向性纹路残留,边角处易过抛导致尺寸损失约0.05mm。
- 电解抛光:在磷酸-硫酸混合液中阳极溶解,能显著提升表面铬铁比,盐雾测试时间可提升30%以上,适合高端餐饮渠道。
- 拉丝处理:形成定向短丝纹,遮盖使用划痕能力强,但纹路深度需控制在0.02–0.04mm,过深易藏污。
部分厂商为压缩成本省略钝化环节,导致产品在含氯环境中出现点蚀。建议采购方要求供应商提供盐雾测试报告(中性盐雾24h无明显锈点)作为验收依据。
三、配套选型的实际案例
某连锁轻食品牌在门店升级时,将原有用餐组合调整为304不锈钢餐勺配合金筷子,同时保留部分门店的竹木筷子作为堂食选项。调整后,餐具报废率从月均4.2%降至1.6%,主要归因于勺体厚度由0.9mm提升至1.3mm,以及电解抛光工艺对叉齿根部的强化。该案例说明,规格选型不能孤立看待单品,而应结合使用频次与清洗方式整体评估。
从行业趋势看,不锈钢餐具正朝着轻量化与高耐蚀并行的方向演进,薄壁高强钢与复合表面处理技术的应用比例逐年上升。采购端在比价之外,更应关注坯料来源、抛光道次与检测报告三项硬指标,这才是控制长期使用成本的有效路径。